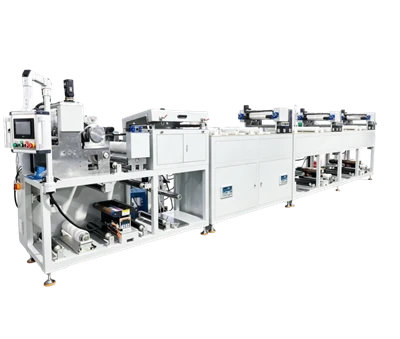
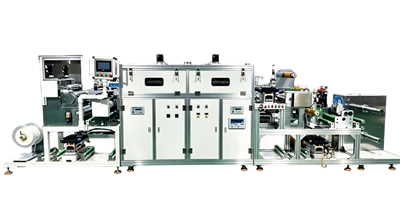
En kunde gik ind på vores kontor sidste år med en spand af sin egen belægning. Optisk film, ny linje. Hans åbningslinje var, du bruger slot terning, ikke sandt.
Jeg sagde ikke nødvendigvis. Fortæl mig først den våde tykkelse.
Han så overrasket ud. Tre belægningsmaskineproducenter havde allerede sagt ja, og kun én havde spurgt om vådtykkelse. Den linje endte med at køre mikrodybtryk. Mere om det om et øjeblik.
Belægningsmetoden er grundlaget for hele linjen. Få det forkert, og alt nedstrøms følger det, ovnstørrelse, spændingsprofil, opnåelig linjehastighed, og intet af det kan repareres bagefter. Det købere åbner med er pris og konfiguration. Det, som producenterne af belægningsmaskiner bærer i deres hoveder, er et helt andet bord, og det hul giver en masse fortrydelse hvert år.
Fire metoder, fire steder hvor hver vinder
Ingen får et hoved til at gøre alt. Den, der fortæller dig andet, er enten ny eller vil have ordren først. Spørg ti leverandører, og alle ti vil sige, at de kan gøre det, hvilket ikke ligefrem er løgn, men du skal læse mellem linjerne. De fleste leverandører af belægningslinjer presser den metode, de kender bedst, og årsagen er praktisk, de kan ikke få en prøvelse forbi dig på noget, de aldrig har kørt. Hver producent af belægningsmaskiner har en rækkebord som denne. Ikke alle af dem melder sig frivilligt.
Kommablad er det, jeg ved bedst, og hvad dette firma er bygget på. Knivkanten og bagrullen sætter et mellemrum, og mellemrummet bestemmer pelsvægten, så variationen i substrattykkelsen næsten ikke rører den. Tykke belægninger, høj viskositet, løs substrattolerance, det er der, det holder. Klæbemidler, beskyttelsesfilm, lithiumanode. Én kunde belægger dobbeltsidet tape i mere end tre hundrede mikrometer våd med en viskositet i tusindvis af centipoise. Intet andet kom tæt på. Bagsiden er tynd. Under omkring tyve mikron begynder kommabladet at arbejde.
Mikrodybtryk virker anderledes. En graveret rulle bærer væske, en rakel måler den, og derefter overføres den til banen. Det ejer båndet fra et par mikrometer til tyve, lav viskositet, der dækker optisk film, release-film og de fleste funktionelle film. Fangsten er slid. Efterhånden som rullen slides, kryber pelsvægten op, så du skifter ruller efter en tidsplan. En kunde kørte et år uden ændringer, og tykkelsen drev tre mikron. Han var overbevist om, at han havde købt et dårligt parti materiale.
Slot terning er den mest nøjagtige og den mindst tilgivende. Coatvægten kommer fra tilførselshastigheden over linehastigheden. Hold pumpen og filtreringen stabil, og tolerancerne bliver meget snævre, hvilket er grunden til, at perovskit, lithium og high-end optisk arbejde ikke kan køre uden det. Prisen er, at materialet skal opføre sig. Bobler, partikler, viskositetsdrift, det hele lander på belægningen. Filtreringsgrad, afgasning, temperaturkontrol, intet af det valgfrit. Jeg så en OEM slippe en filtreringsgrad for at spare penge én gang, og belægningen kom af dækket af fine ridser. Omarbejdet kostede ti gange, hvad han sparede.
Omvendt rulle er den gamle ven af ældre linjer. Medium tykkelse, medium nøjagtighed, enkel mekanik, let at køre. Få mennesker angiver det på en ny linje nu, selvom det ofte overlever en eftermontering. En erfaren maskinbygger kan se på dit materiale og vide nogenlunde, hvilket hoved der hører til det, så bekræfter forsøg resten.
Dengang jeg talte en kunde ud af hans egen spec
Tilbage til manden med spanden. Otte mikron våd på halvtreds mikron PET, viskositet under to hundrede centipoise.
Slot die kunne gøre det, men for det volumen var det en forhammer på en møtrik. Fodersystemet, filtrering og afgasning ville have kostet mere end noget andet på linjen, og ingen i hans fabrik havde nogensinde vedligeholdt et spaltematricehoved.
Vi kørte to forsøg med hans eget materiale på en mikrodybtryksmaskine og holdt tykkelsen inde plus minus en halv mikron. Han skrev under i den uge.
Siden da har jeg haft en vane. Når en kunde siger slot die, stiller jeg tre spørgsmål. Våd tykkelse. Viskositet. Hvem vedligeholder det. Hvis den tredje ikke har noget svar, er mit råd at prøve, før du skriver under.
Behandl ikke retssagen som en formalitet
En retssag er den eneste fase, hvor krav kan dø. Enhver udstyrsleverandør kan udskrive et spec-ark. Materiale, der løber hen over et hoved, lyver ikke.
Et par praktiske punkter. Medbring dit eget materiale, ikke husets formulering. Den tromle i dit anlæg og den i laboratoriet er ikke altid den samme væske. Løb nok længde, et par hundrede meter beviser ingenting, tusind meter fortæller dig om kanter og splejsninger holder. Mål på stedet med en måler i stedet for at vente på en rapport derhjemme. Og den, folk springer over, kør prøven med din rigtige produktionshastighed. Smukke tal fra en langsom aflevering er intet værd.
En seriøs belægningslinjeleverandør beder dig om alt dette, før du tænker på at spørge ham. En leverandør, der er vag i det øjeblik, du nævner et forsøg, er værd at erstatte. Få udstyrsleverandøren til at skrive prøvebetingelserne på skrift, det beskytter begge sider.
To meninger, der ikke vil vinde mig venner
For det første, undgå slot die, medmindre du virkelig har brug for det. Ikke fordi den er dårlig, men fordi dens krav til mennesker og materiale overstiger, hvad de fleste planter kan give. De fleste fabrikker mangler operatører, ikke maskiner. Mere end én gang har jeg set en slot dø line, seks måneder efter, tabe til mikrodybtrykslinjen, der står ved siden af.
For det andet, stop med at tilbede importerede hoveder. Forskellen var reel for ti år siden. Flere producenter af belægningslinjer her bygger nu hoveder, der bag et anstændigt kontrolsystem holder tolerancer, man ikke kan adskille fra importen. Det, der stadig adskiller dem, er rulleslibningsnøjagtighed og samlingskvalitet, så bed producenten af belægningslinjen om at skrive disse to ind i kontrakten i stedet for at handle efter mærke. Når en OEM tilbyder at halvere prisen på et hoved, er det den del, de har udtaget.
Ikke mange maskinbyggere, der sælger nye linjer, vil sige dette højt. Jeg siger det, fordi jeg har set alt for mange projekter sur over en metode, der er valgt dårligt, og kunden betaler to gange, én gang i penge og én gang i nedetid.
En sidste ting
Valg af metode kommer ned til tre trin. Skriv dit materiale, vådtykkelse, linjehastighed og tolerance ned. Find to eller tre leverandører af belægningslinjer, som virkelig vil prøve. Kør en batch gennem hver og læs dataene. Køb hos den, hvis tal holder, og som er villig til at fortælle dig, hvad der ikke virker. Ingen kan bestemme dette for dig ud fra et spec-ark.
Jeg er selv producent, og jeg prøver stadig hvert nyt materiale, før jeg citerer det.
Snak pris sidst. En forkert valgt metode er penge smidt væk, uanset hvor billigt tilbuddet så ud.
Udgivet af Innater Intelligent Equipment Co., Ltd, en producent af ikke--standardbelægningsmaskiner og automatiserede linjer. E-mail 13316631159@163.com|Hjemmeside https://www.getinnater.com/|Tlf. +8613316631159